
Kurzfazit
Reverse Engineering überführt ein vorhandenes Bauteil mithilfe von 3D-Messdaten in ein digitales Modell. Hohe Punktdichte und anschauliche Farbabweichungen wirken überzeugend, ersetzen aber keinen Messnachweis. Ein belastbarer Ablauf beginnt mit dem Verwendungszweck und endet mit einer dokumentierten Freigabe. Scannerleistung, Oberfläche, Ausrichtung, Datenverarbeitung und Modellrekonstruktion tragen jeweils zur Unsicherheit bei. Für FQI ist Reverse Engineering deshalb kein reiner Konstruktionsworkflow, sondern eine gelenkte Mess- und Entscheidungskette.
FQI Takeaway
- Der Zweck bestimmt den Nachweis: Ersatzteilfertigung, Inspektion und Visualisierung benötigen unterschiedliche Genauigkeit und Freigabekriterien.
- Eine Punktwolke ist noch kein Sollmodell: Messfehler, Registrierung und Glättung können Geometrie verändern oder scheinbar verbessern.
- Freigabe braucht eine unabhängige Prüfung: Das rekonstruierte Modell muss gegen rückführbare Referenzen und funktionskritische Merkmale validiert werden.
Das Prinzip auf einen Blick
Beim Reverse Engineering wird Geometrie von einem realen Objekt erfasst und in ein digitales Modell zurückgeführt. 3D-Scanner erzeugen dafür Punktwolken oder Polygonnetze. Software richtet mehrere Aufnahmen aus, erkennt Flächen und Merkmale und nutzt rechnergestützte Konstruktion (Computer-Aided Design, CAD), um daraus ein digitales Modell zu erzeugen.
Der kritische Übergang liegt zwischen „viele Punkte erfasst“ und „für eine technische Entscheidung geeignet“. Das National Institute of Standards and Technology (NIST) betont in Arbeiten zur 3D-Bildgebung deshalb Rückführbarkeit, standardisierte Leistungstests und anwendungsbezogene Sensorbewertung. Gemessen wird nicht nur ein Objekt; qualifiziert werden muss die gesamte Kette bis zum abgeleiteten Modell.
Begriffe kurz erklärt
- Punktwolke: Menge räumlicher Messpunkte, die eine erfasste Oberfläche beschreibt.
- CAD: digitales Konstruktionsmodell mit geometrischen und gegebenenfalls funktionalen Festlegungen.
- Rückführbarkeit: dokumentierte, ununterbrochene Verbindung eines Messergebnisses zu einer Referenz, wobei jede Stufe zur Messunsicherheit beiträgt.
- MSA: Messsystemanalyse; Prüfung, ob ein Messprozess für seine vorgesehene Entscheidung geeignet ist.
- Registrierung: rechnerische Ausrichtung mehrerer Scans in einem gemeinsamen Koordinatensystem.
- NIST: US-amerikanisches National Institute of Standards and Technology.
Deep Dive
Der Ausgangsartikel beschreibt Anwendungen von Ersatzteilen über Prototypen bis zur automatisierten Inspektion. Er nennt zugleich zentrale Einflussgrößen: Kalibrierung, Oberflächeneigenschaften, Umgebung, Ausrichtestrategie und Datenverarbeitung. Genau diese Trennung ist wichtig. Die nominelle Scannerauflösung sagt wenig darüber aus, wie zuverlässig ein konkretes Merkmal am realen Bauteil bestimmt wird.
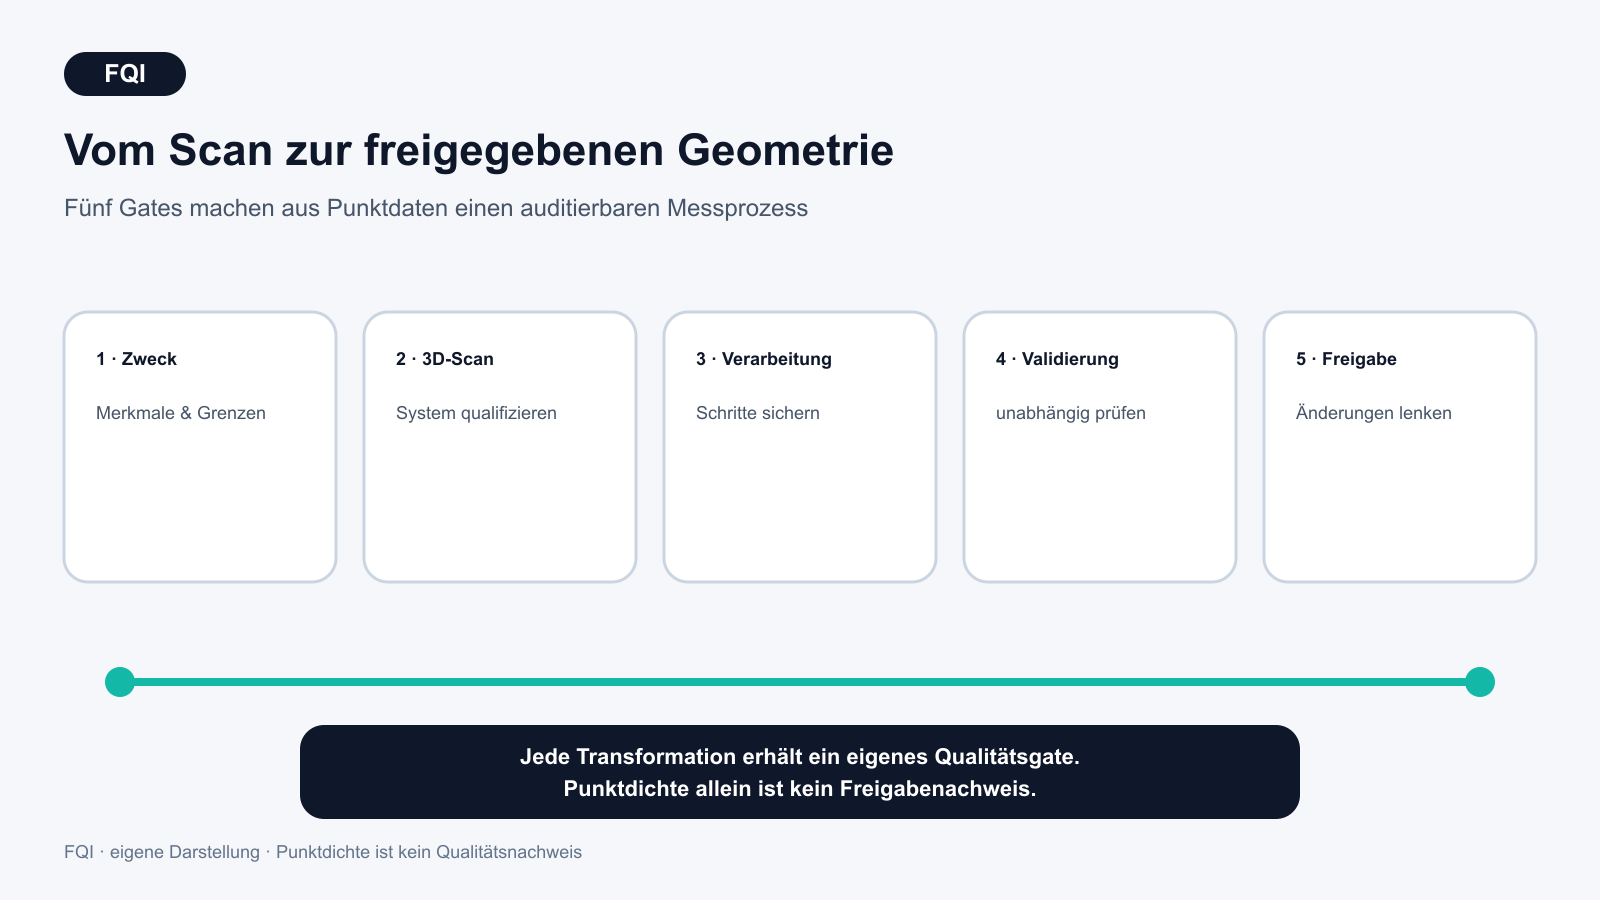
Ein beherrschter Prozess startet daher mit dem Verwendungszweck. Soll ein verschlissenes Ersatzteil reproduziert werden, muss zuerst entschieden werden, welche Geometrie den ursprünglichen Sollzustand repräsentiert und welche Spuren nur Verschleiß sind. Dient der Scan der Prüfung, werden Merkmale, Toleranzen und Entscheidungsregeln vor der Messung festgelegt. Für eine reine Visualisierung können dagegen andere Grenzen gelten.
Danach folgt die Qualifizierung der Messkette. Referenzkörper oder unabhängig gemessene Merkmale prüfen den Scanner im relevanten Arbeitsvolumen. Schwierige Oberflächen, Abschattungen, Temperatur und Aufnahmewinkel gehören in die Versuchsplanung. NIST zeigt, dass etwa Tiefenauflösung und Punkt-zu-Punkt-Leistung mit festgelegten Verfahren bewertet werden müssen. Für die betriebliche MSA sind zusätzlich Wiederholungen, Bediener-, Bauteil- und Aufspannungseinflüsse relevant.
Die Datenverarbeitung erhält ein eigenes Gate. Rohdaten, Filter, Registrierungsparameter, ausgeschnittene Bereiche und Softwareversion bleiben nachvollziehbar. Automatische Glättung darf keine Kanten, Bohrungen oder Formabweichungen entfernen, die für Funktion oder Montage wichtig sind. Das erzeugte CAD-Modell wird anschließend nicht nur optisch mit der Punktwolke verglichen. Kritische Maße werden über eine unabhängige Messung oder kalibrierte Artefakte bestätigt; Abweichungen und Unsicherheit fließen in die Freigabeentscheidung ein.
Der Control Plan kann dafür vier Prüfpunkte enthalten: Eignung des Aufnahmesystems, Qualität der Registrierung, Rekonstruktionsabweichung und unabhängige Bestätigung funktionskritischer Merkmale. Änderungen an Scanner, Software, Filterregeln oder Aufspannung lösen eine erneute Bewertung aus. So wird aus einem schnellen Digitalisierungswerkzeug ein auditierbarer Produktionsprozess.
Grenzen und Risiken
Der Metrology-News-Beitrag ist ein redaktioneller Überblick ohne eigenen Datensatz. Die NIST-Quellen stützen Rückführbarkeit und Sensorbewertung, decken aber nicht jede CAD-Rekonstruktionsmethode oder Anwendung ab. Ein Scan enthält zudem keine vollständige Konstruktionsabsicht: Material, Wärmebehandlung, verdeckte Merkmale und funktionale Toleranzketten lassen sich aus der Oberfläche allein nicht sicher ableiten. Bei alten oder beschädigten Teilen kann das Ist-Bauteil vom ursprünglichen Sollzustand abweichen. Hinzu kommen Schutzrechte, Exportkontrolle und Sicherheitsanforderungen, die vor einer Reproduktion geklärt werden müssen.
FQI Fazit
Reverse Engineering schafft Wert, wenn physische Realität schnell in nutzbare digitale Information überführt werden muss. Qualitätsfähig wird der Prozess jedoch erst, wenn Zweck, Messkette, Datenverarbeitung und Freigabe gemeinsam beherrscht sind. Die wichtigste FQI-Lehre lautet: Punktdichte ist kein Qualitätsnachweis. Ein freigegebenes Modell braucht rückführbare Messungen, bekannte Unsicherheit, nachvollziehbare Transformationen und eine unabhängige Bestätigung der Merkmale, die später über Passung, Funktion oder Annahme entscheiden.
Quellen & Transparenz
- Metrology News: Reverse Engineering for Advanced Manufacturing, 24. August 2026.
- NIST: Dimensional measurement traceability of 3D imaging data, Proceedings of SPIE 7239, 2009.
- NIST: Evaluating the depth resolution of 3D sensors for manufacturing automation applications, Measurement, 2023, DOI 10.1016/j.measurement.2023.113307.
- Evidenzstatus: Der FQI-Transfer zu MSA, Control Plan und gelenkter Modellfreigabe ist eine redaktionelle Ableitung. Dieser Beitrag wurde mit Künstlicher Intelligenz unterstützt. Quellen, Übersetzung und FQI-Einordnung wurden am 24. August 2026 von Johann Fischer geprüft und zur Veröffentlichung freigegeben.